Robot mobile en panne entre deux allées : ce qui se passe vraiment
Un robot qui s’immobilise entre deux allées, c’est rarement le petit incident qu’on croit. Sur le moment, on voit une machine arrêtée et un cariste qui contourne. En réalité, la ligne tourne au ralenti, les commandes s’accumulent et le compteur d’arrêt démarre. Les études sectorielles parlent de 4 à 8 heures d’immobilisation en moyenne, et cette fourchette change tout : elle transforme une panne en trou de production. Ce qui se joue ensuite dépend moins du diagnostic que de la façon dont l’intervention est organisée.
Pourquoi une panne entre deux allées coûte plus cher qu’ailleurs
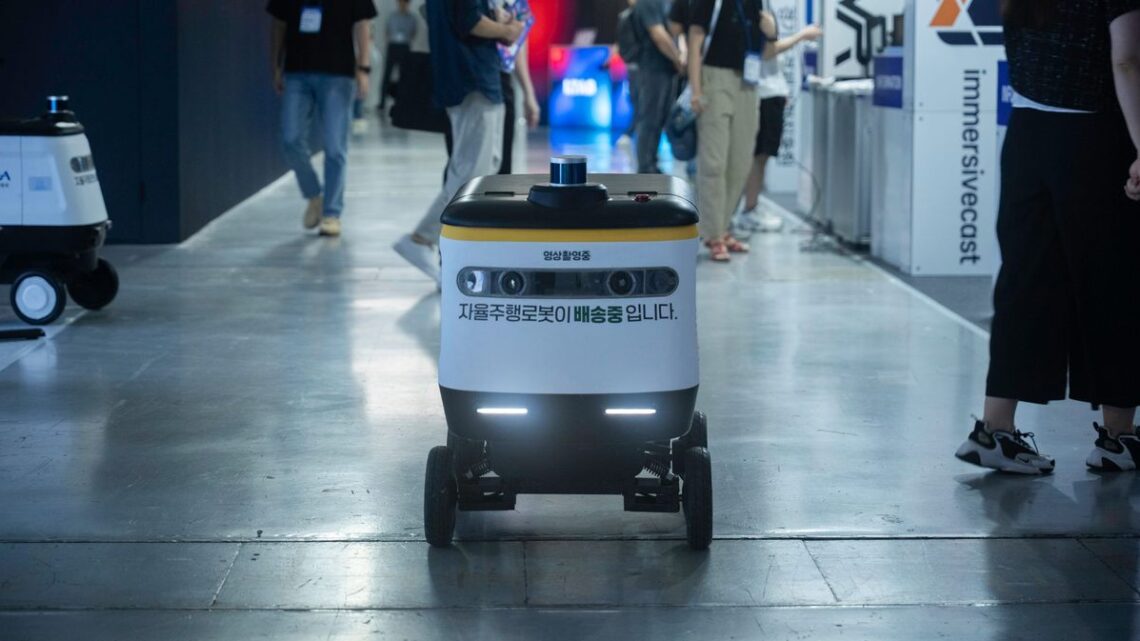
Un robot tombé en panne au beau milieu d’un flux n’occupe pas seulement sa propre place. Il coupe une voie, parfois deux, et oblige les autres machines à ralentir ou à rerouter leur trajectoire. Dans un entrepôt où les allées sont étroites, cet encombrement se propage en quelques minutes à tout le bloc de picking. C’est là que l’arrêt de 4 à 8 heures se construit, bien avant que le technicien n’ait posé sa valise au sol.
La panne crée aussi une file d’attente invisible : palettes non prises, commandes en retard, opérateurs qui attendent une instruction. Un responsable d’exploitation m’a raconté qu’il avait perdu une journée entière sur un capteur de position défaillant, non pas à cause de la réparation, mais parce que personne ne savait qui devait dégager la zone. Le diagnostic avait pris vingt minutes. Le reste de la journée s’est perdu dans l’organisation.
Les pannes ne sont pas des accidents isolés. Elles touchent en moyenne 15 à 20 % des robots en production chaque année selon les études sectorielles, ce qui veut dire qu’une flotte de trente unités verra plusieurs de ses machines s’arrêter dans les douze mois. Anticiper ce taux change la façon de concevoir la maintenance : il ne s’agit plus de réagir vite, mais de prévoir qui interviendra, avec quoi, et sous quel délai contractuel.
Les trois causes qui reviennent le plus souvent
Les défaillances les plus courantes se répartissent de façon assez stable d’une flotte à l’autre. Les servomoteurs concentrent environ 35 % des cas observés, les capteurs de position 28 %, et les cartes électroniques 22 %. Ces trois familles de composants expliquent donc la grande majorité des immobilisations, ce qui permet de préparer un stock de pièces ciblé plutôt qu’un inventaire général.
Ce que le technicien regarde en premier
Sur le terrain, l’ordre d’inspection suit rarement la statistique. Le technicien commence par ce qui est accessible sans démonter, puis remonte vers ce qui exige une mise en sécurité. Voilà ce qui ressort des retours d’intervention :
- Le servomoteur qui chauffe ou qui siffle en fin de course, souvent le premier suspect quand le robot refuse d’avancer.
- Capteur de position encrassé : un simple nettoyage suffit parfois, mais il faut savoir le localiser.
- Est-ce que la carte électronique a subi une surtension ou une coupure brutale ?
- Les câbles et connecteurs, parce qu’une vibration finit toujours par user un contact.
- Le logiciel de navigation, dernière piste explorée alors qu’il explique parfois tout.
Cette progression a un intérêt pratique : elle évite de démonter un bloc moteur quand le problème se trouve dans un faisceau. Elle suppose quand même que le technicien connaisse la machine et dispose des schémas à jour, ce qui n’est pas toujours le cas en intervention décalée.
Ce que la loi demande vraiment, et pourquoi ça change la donne
Beaucoup de responsables traitent l’entretien comme une prestation de support qu’on ajuste selon le budget. En vertu de la Regulation 5 de PUWER 1998, c’est pourtant une obligation légale, et le Health and Safety Executive l’applique aux chariots sans conducteur exactement comme il le fait aux chariots avec conducteur. Autrement dit, un robot mobile mal entretenu expose l’exploitant à bien plus qu’un arrêt de production. Sur ce point, voir aussi notre article sur dates hors saison.
La différence est loin d’être théorique. Un plan de maintenance documenté, avec des intervalles définis et des traces d’intervention, devient une pièce à produire en cas de contrôle ou d’accident. La panne entre deux allées cesse alors d’être un simple incident technique : elle devient un point de vérification de conformité. Les entreprises qui l’ont compris intègrent l’entretien dans leur planning de production au même titre que les changements de série.
Cette lecture a un effet secondaire plutôt utile. Quand on sait que l’entretien est obligatoire, on arrête de négocier chaque intervention et on construit un contrat qui tient sur l’année. Le coût devient prévisible, et le délai d’intervention se discute avant la panne, pas pendant. C’est toute la différence entre subir un arrêt et l’avoir encadré.
Organiser l’intervention avant que la panne n’arrive
La résolution d’une panne dépend moins de la compétence du technicien que de ce qui a été préparé en amont. La performance d’une flotte de robots autonomes repose sur trois conditions non négociables selon Hub One : latence stable, handover transparent, zéro zone morte. Ces trois exigences valent aussi pour l’organisation humaine : une information qui circule mal entre l’opérateur et le mainteneur crée exactement la même zone morte.
Concrètement, quelques décisions pèsent lourd le jour où la machine s’arrête. Savoir qui appelle qui, disposer d’un accès rapide aux pièces des trois familles critiques, et garder une procédure de dégagement de zone écrite et affichée.
Sur ce dernier point, les intégrateurs spécialisés en intralogistique détaillent des architectures où la supervision permet de réaffecter les flux avant même que l’allée ne soit bloquée. Le lien avec solystic.com donne un aperçu de ce type de dispositif, mais la logique reste la même partout : anticiper le reroutage plutôt que le découvrir en direct.
Le volume du parc rend cette préparation d’autant plus rentable. L’International Federation of Robotics comptabilise 542 000 nouvelles installations de robots industriels en 2024, en hausse de 9 % sur un an, dont 85 000 en Europe. Avec une flotte européenne qui grossit à ce rythme, les pannes cessent d’être des exceptions : elles deviennent un poste de charge qu’il faut budgéter et staffer.
Reste une question de arbitrage : vaut-il mieux investir dans un stock de pièces coûteux ou dans un contrat de maintenance avec engagement de délai ? La réponse dépend de la criticité de chaque allée, et personne ne peut la donner à votre place.
La panne n’est jamais qu’un problème de robot
Ce qui ressort de tout ça, c’est que l’arrêt de 4 à 8 heures se joue rarement sur l’établi. Il se joue dans la façon dont l’équipe a préparé l’accès, les pièces et les responsabilités. La conformité PUWER Regulation 5 oblige à traiter l’entretien comme une contrainte réglementaire, pas comme une option qu’on repousse.
Les chiffres du parc européen montrent que le sujet va concerner de plus en plus d’exploitations, y compris celles qui n’ont jamais eu à gérer de flotte autonome. Votre plan de maintenance tiendrait-il huit heures d’arrêt imprévu sans bloquer toute l’expédition ?